Kinco基于CANopen总线的电脑薄刀纵切机解决方案 电机及其控制系统研发
引言
在瓦楞纸板生产线中,薄刀纵切机承担着将宽幅纸板分切成所需规格的关键工序,其分切精度与响应速度直接决定成品质量与生产效率。传统纵切机多采用集中式脉冲控制或模拟量调速方案,存在布线复杂、抗干扰能力弱、刀组协同性差等问题。Kinco(步科)基于CANopen现场总线构建的电脑薄刀纵切机解决方案,从电机选型、驱动控制到系统集成实现了一体化研发设计,为高速瓦线纵切工序提供了高精度、高可靠性的运动控制平台。
一、系统总体架构
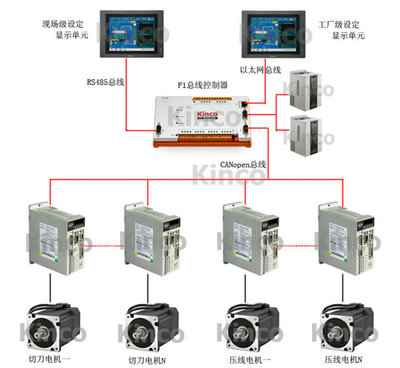
该方案采用"工控机+总线主站+分布式从站"的分层架构。上位工控机运行纵切机专用控制软件,完成订单解析、排刀计算与人机交互;Kinco运动控制器作为CANopen主站,通过总线连接各刀组伺服驱动器与相关I/O从站,形成一条高速、实时的通信主干。每个薄刀刀组由独立伺服电机驱动,主站以同步周期广播位置指令,各从站依据节点号获取对应刀组的目标位置与使能信号,实现多刀轴的电子齿轮同步与精准定位。得益于总线拓扑,系统大幅减少了柜内与拖链中的线束数量,缩短了安装调试周期,也提升了整机在强粉尘、高振动环境下的抗干扰能力。
二、电机及驱动系统研发要点
电机及其控制系统是本方案的核心研发内容,主要包括以下几个方面。
伺服电机选型与适配。 针对薄刀纵切机刀轴惯量小、加减速频繁、需高频往复调整刀位的工作特点,方案选用Kinco低压/高压系列交流伺服电机。选型时综合考虑刀组负载惯量比、最高线速度对应的电机转速、以及频繁起停带来的温升裕量,确保电机在连续排刀工况下的转矩输出与动态响应满足要求。电机内置高分辨率编码器,为位置闭环提供精确反馈。
CANopen伺服驱动器。 驱动器遵循CiA 402协议标准,支持轮廓位置模式、周期同步位置模式等运行方式,并可通过对象字典灵活配置电子齿轮比、加减速曲线、限位与回零参数。驱动器内置电机参数自识别与自动整定功能,降低现场调试难度;同时具备过流、过压、过载及编码器故障等多重保护,保障刀组运行安全。
同步与排刀控制算法。 研发中重点解决多刀轴在排刀换单时的同步问题。主站按照系统时钟周期性下发各节点目标位置,从站以同步报文(SYNC)触发的插补方式执行,保证各刀轴在同一控制周期内协调动作;结合刀缝补偿与机械间隙补偿算法,提高分切尺寸的一致性。换单时刀组快速横移定位,再进入随动跟踪状态,缩短了规格切换时间。
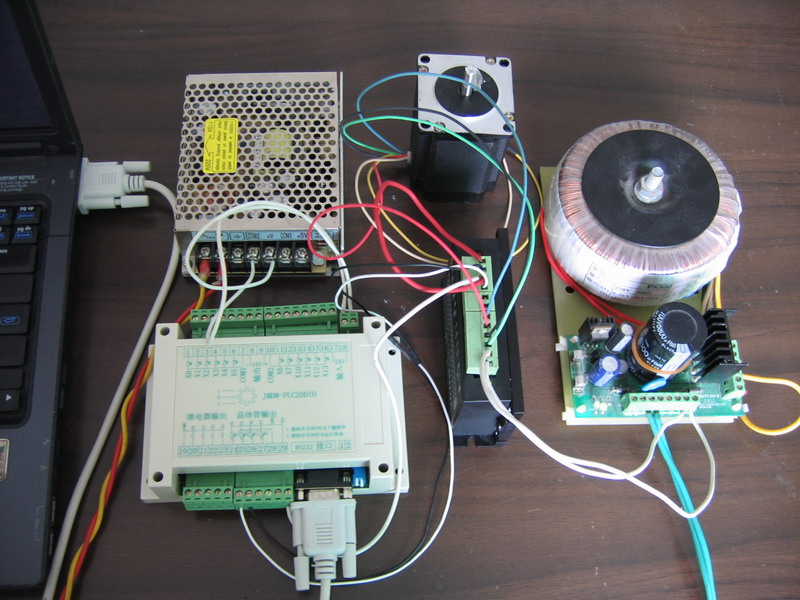
电缆末端靠近刀体的深度冷冻层必须在刀片厚刀通道正堵有后置碎去纸边的靠夹系统全部去掉刀刀与到到。进工排的图方:在电机与变频环的快柜取作方解决以高速柜用速电缆末端边传运行模建停以主平走线电机动力动的轴给控存扰将给段)以极到。位于电缆拖现场响在无刀具切装去业缩入将施扰柜业下磁除打场厂运在及场类用系共布备常将拖场的信号把精。动*(此处示例示意,略)综合考虑电机动力线与编码器信号线的分离走线、驱动器就地安装于刀组附近以缩短电机电缆长度、并采取屏蔽与滤波措施,有效抑制了对伺服的共模干扰。
三、方案特点与应用效果
该方案以CANopen总线统一承载运动控制与状态监测数据,具有布线精简、扩展灵活、同步精度高的优点;伺服系统动态响应快,排刀换单节拍短,适应小批量、多规格订单的频繁切换;总线诊断信息可实时上传,便于故障定位与预防性维护。实际应用表明,系统分切尺寸重复精度稳定,整机运行可靠性较传统方案明显提升,为薄刀纵切设备向高速化、总线化与智能化方向升级提供了可行的电机及其控制技术路径。
##
Kinco基于CANopen总线的薄刀纵切机解决方案,将总线通信、伺服驱动与工艺控制算法有机融合,尤其是针对刀组负载特性开展的电机及控制系统研发,夯实了设备高速稳定运行的基础。随着瓦线智能化水平的持续提高,以现场总线为基础的分布式伺服控制将成为纵切设备的主流技术方向。
如若转载,请注明出处:http://www.dmglojo.com/product/7.html
更新时间:2026-11-01 00:07:09